

Kuivatuskvaliteet ei sõltu ainult seadmest endast, vaid ka protsessi parameetrite seadistamisest ja täitmisest. See artikkel keskendub protsessiteguritele ja tehnoloogilistele edusammudele, mis mõjutavad spooni lõplikku kvaliteeti.
Kuivatusprotsessi kõvera koostamine ja läbiviimine
Spooni kuivatamine ei ole lihtsalt "kiire kuivamine kõrgel temperatuuril", vaid pigem dünaamiline, mitmeastmeline täppisprotsess.
- Eelsoojenduse etapp:Esmalt kuivatisse sisenev kõrge-niiskusega märg spoon nõuab kiiret-eelsoojendusperioodi. Selle etapi eesmärk on kiiresti tõsta spooni üldist temperatuuri, valmistades seda ette massiliseks niiskuse aurustumiseks.
- Konstantse kiirusega kuivatamise etapp:See on kõige intensiivsema niiskuse aurustumise etapp. Spooni pind on kaetud vaba veega ja aurustumiskiirus on konstantne. See etapp nõuabsuhteliselt kõrged temperatuurid, suur õhuhulk ja maksimaalne heitgaaset säilitada tugev aurustumise liikumapanev jõud.
- Langeva kiirusega kuivatamise etapp:Kui spooni niiskusesisaldus langeb alla kiudude küllastuspunkti, liigub niiskuse aurustumine pinnalt sisemusse ja aurustumiskiirus hakkab langema. Sel hetkel on vajaalandage sobivalt temperatuuri ja vähendage heitgaasiet vältida spooni ülekuivamist, hapraks muutumist või pragunemist, tagades selle hea plastilisuse säilimise.
Suurepärane juhtimissüsteem suudab automaatselt käivitada selle koordineeritud "Temperatuur-Kiirus-heitgaasi" protsessikõver, mis põhineb spooni liigil, esialgsel niiskusesisaldusel ja paksusel.
Üldist jõudlust parandavad tehnoloogilised uuendused
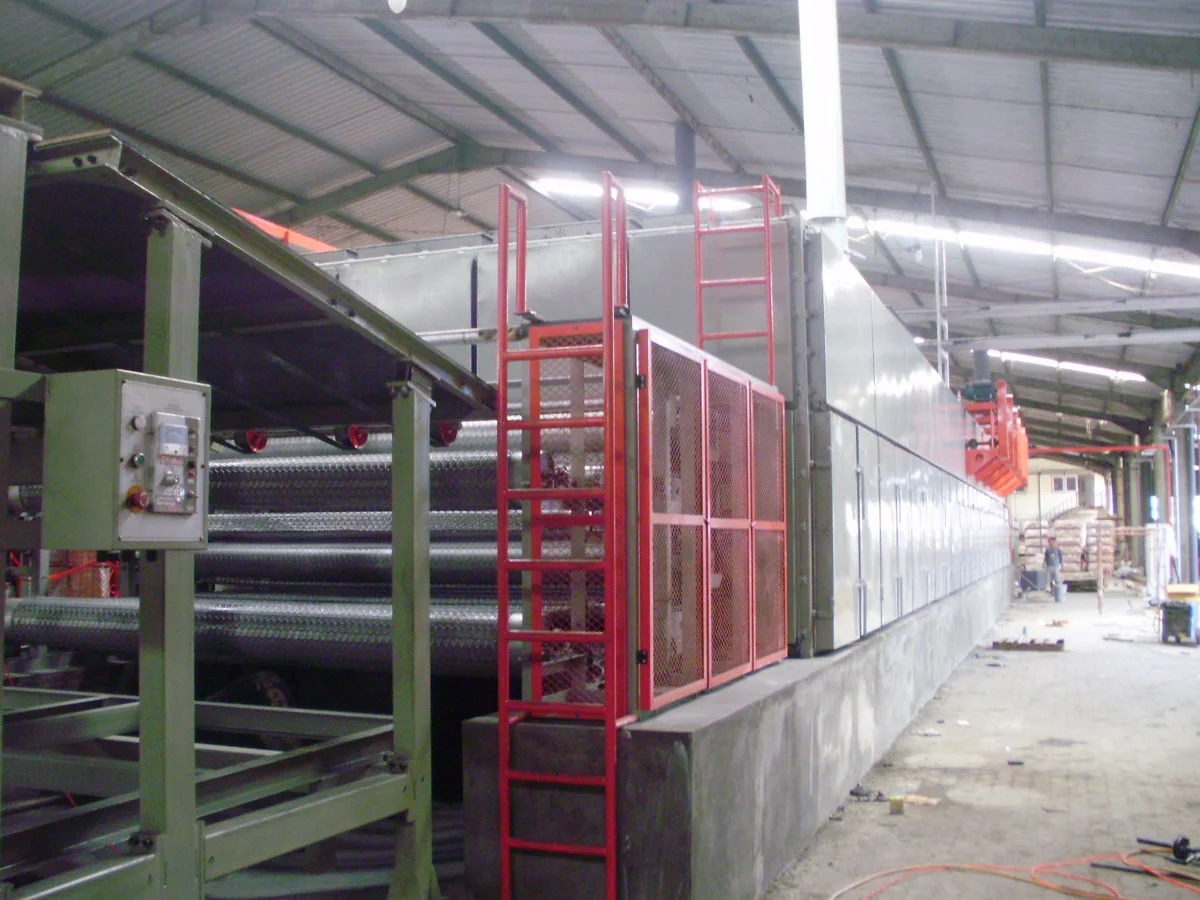
- Tsoonide juhtimise tehnoloogia:Kaasaegsed kõrgekvaliteedilised{0}}kuivatid jagavad kuivatuskambri kogu pikkuses mitmeks sõltumatult juhitavaks tsooniks (nt kuumutustsoon, tasakaalustatud kuivatustsoon, konditsioneerimistsoon). Igal tsoonil võivad olla sõltumatult seadistatud temperatuuri, õhu kiiruse ja väljalaske parameetrid, mis võimaldavad spoonil läbida kõige ratsionaalsema protsessitee, mis aitab tõhusalt kõrvaldada ebaühtlase kuivamise spoonilehtede otste ja keskkoha vahel ning pinna- ja südamikukihtide vahel.
- Niiskuse jälgimine ja tagasiside juhtimine võrgus:Interneti-niiskusandurite paigaldamine kuivati põhipunktidesse võimaldab{0}}reaalajas jälgida kuivatusaine (õhu) niiskust. Juhtsüsteem reguleerib selle tagasisidesignaali alusel dünaamiliselt väljatõmbesiibri avanemist, saavutades nõudluse-põhise heitgaasi ja maksimeerides energiasäästu, tagades samal ajal kuivatuskvaliteedi.
- Rullide disain ja materjaliuuendused:Õhemate -seinaga, parema soojusjuhtivusega legeeritud materjalide kasutamine rullide jaoks vähendab soojustakistust ja parandab soojusülekande efektiivsust. Rulliku pinna eritöötlused (nagu täppislihvimine, teflonkate) vähendavad spooni kleepumist, mis on eriti tõhus selliste liikide puhul nagu pappel, millel on kõrge suhkrusisaldus ja mis kipuvad rullide külge kleepuma.


