

Pikaajalise-stabiilse töö tagamiseks ja seadmete kasutusea pikendamiseks on teaduslik hooldusviis ülioluline. Samal ajal aitab tehnoloogiliste suundumuste mõistmine teha tulevikku{2}}vaatavaid otsuseid. See artikkel keskendub kasutus- ja hooldustavadele ning tulevikuväljavaadetele.
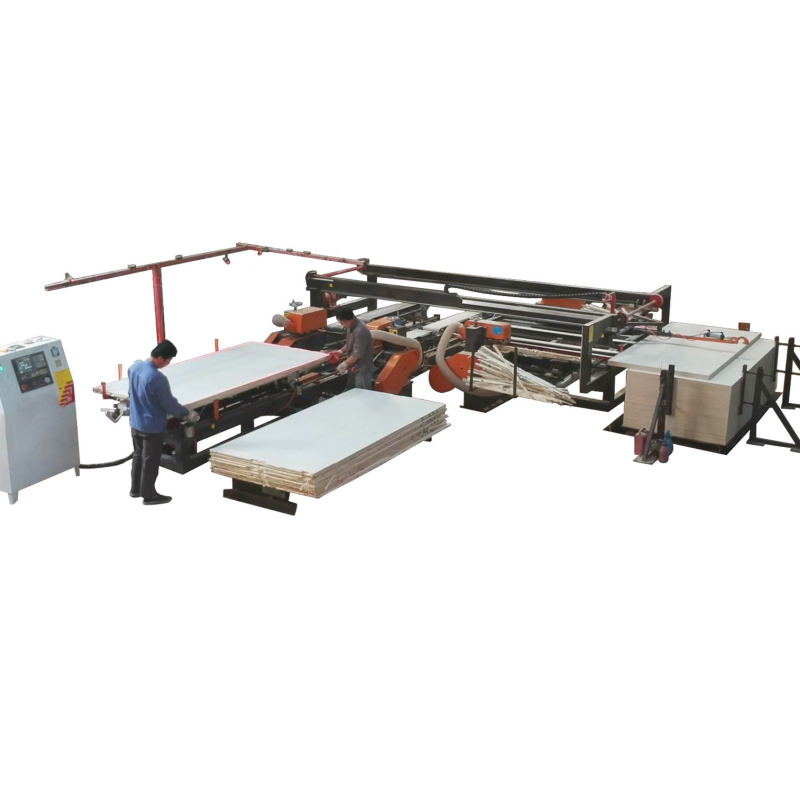
Süstemaatilised hooldusprotokollid
Igapäevane hooldus:
- Puhastage puidutolm ja praht masina kõigilt osadelt, eriti juhikutelt ja juhtkruvidelt.
- Kontrollige pneumaatilise süsteemi rõhku ja tühjendusfiltreid.
- Kontrollige saekettade kulumist ja kuulake töö ajal ebatavalisi helisid.
Perioodiline hooldus:
- Nädala / Kuu: Määrige kõik liikuvad osad (juhikud, juhtkruvid, laagrid jne); kontrollige rihma pinget; puhastage elektrikilpide õhufiltrid.
- Kord kvartalis/kaks aastas: Kontrollige ja kalibreerige masina täpsust (sh tera risti, positsioneerimise täpsust, diagonaali täpsust); kontrollige hüdrauliliste/pneumaatiliste komponentide tihendeid; pingutage võtmete mehaanilisi kinnitusi.
- Igal aastal: tehke kõikehõlmavat ennetavat hooldust, mis võib hõlmata kulunud laagrite ja tihendite väljavahetamist, jahutussüsteemide süvapuhastamist- ja elektriohutuse kontrollimist.
Levinud rikete diagnostika ja tõrkeotsing
Ebatäpsed lõikemõõdud:
- Võimalikud põhjused: lõtk positsioneerimispiirde juhtkruvis või anduri viga; konveierilindi libisemine; ebapiisav kinnitusjõud, mis põhjustab paneeli liikumist.
- Veaotsingu sammud: Kontrollige servomootori tagasisidet; puhastage ja kontrollige konveierilinde; reguleerida kinnitusjõudu; teostada positsioneerimise täpsuse kalibreerimine.
Lõika -välja või jämedad lõikeservadele:
- Võimalikud põhjused: nüri põhi- või lõiketera; vale lõiketera kõrguse reguleerimine; rike või ebapiisav rõhk allhoidvate{0}}seadmete poolt; halb saelehe dünaamiline tasakaal.
- Veaotsingu sammud: Kontrollige ja vahetage/teritage lõiketerad; reguleerige uuesti lõiketera sügavust (tavaliselt 0,5-1 mm madalam kui põhitera); kontrollige kinnitusplokkide toimimist ja kulumist; kontrollige spindli vibratsiooni.
Ebatavaline müra või liigne vibratsioon töö ajal:
- Võimalikud põhjused: lahtine või kahjustatud saeleht; kulunud spindlilaagrid; määrimise puudumine või juhikute/juhtkruvide kahjustused; lahti ankrupoldid.
- Veaotsingu sammud: Peatage masin kohe kontrollimiseks; pingutage saelehte; kontrollige laagrite seisukorda; kontrollige juht-/juhtkruvi määrimist ja pindu; pinguta ankrupoldid.
Tulevikutehnoloogia suundumused
Suurenenud intelligentsus ja paindlikkus:
- AI nägemus optimeeritud pesastamiseks: AI-kaamerate kasutamine pinnadefektide (sõlmed, praod, värvivariatsioonid) või isegi puidusüü mustrite tuvastamiseks paneelidel, vältides automaatselt defekte või võimaldades intelligentset mustrite sobitamist pesastamise ajal-, mis areneb "geomeetrilisest optimeerimisest" "väärtuse optimeerimiseni".
- Adaptiivne lõiketehnoloogia: automaatselt peen{0}}häälestab etteande kiirust, tuginedes tera koormuse{1}}reaalajas jälgimisele või vibratsioonisignaalidele. See kaitseb tera kõvade lisandite lõikamisel ja võimaldab pidevat-jõulõikamist, pikendades tööriista eluiga.
Digitaalne kaksik ja ennustav hooldus:
- Seadmete digitaalse kaksiku loomine. Andurid koguvad reaalajas{1}}andmeid (temperatuur, vibratsioon) peamistest komponentidest (spindel, juhikud, mootorid). Suurandmete analüüsi kasutatakse rikete tõenäosuse ennustamiseks, nihutades hooldust "plaanilisest" mudelist "nõudmise" mudelile, maksimeerides seadmete tööaega.
Modulaarne ja ümberkonfigureeritav disain:
- Seadmed on modulaarse konstruktsiooniga. Kasutajad saavad vastavalt hetkevajadustele valida baaskonfiguratsiooni ning hiljem tootmisvõimsuse kasvades või toodete muutudes paindlikult lisada mooduleid nagu automaatlaadurid, nägemisskannerid või robotsorteerimine. See alandab esialgse investeeringu läve ja suurendab investeeringute kohanemisvõimet.


